Что такое паутина при 3D-печати
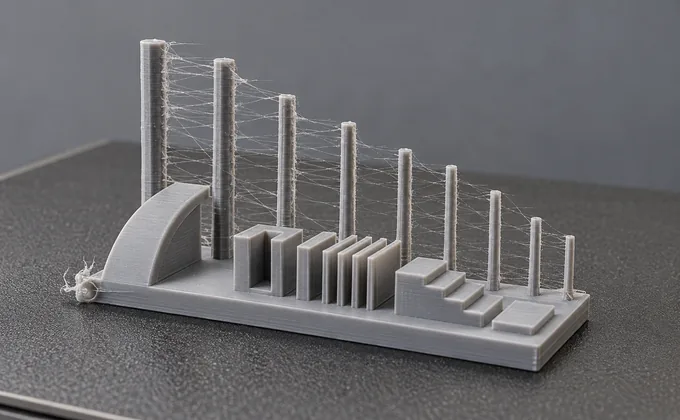
Паутина при 3D-печати — тонкие нити расплава между элементами модели: во время перемещения без печати из сопла тянется нить. В отраслевых разборах такой дефект называют стринингом. Причина обычно в одном из трёх: слабый откат, перегретое сопло или влажный филамент — проверять по порядку: температура, обдув, ретракт.
Как выглядит дефект: нити между элементами и «сопли» на свесах
Сопли при 3д печати — это не паутина. Нить тянется волосом от элемента к элементу там, где голова ехала по воздуху. Сопли — комки и потёки на краях и свесах: нить не вытянулась, а вытекла и застыла. Паутина лечится настройками печати, сопли — адгезией к столу.
Почему появляется нить: капля расплава при холостом ходе
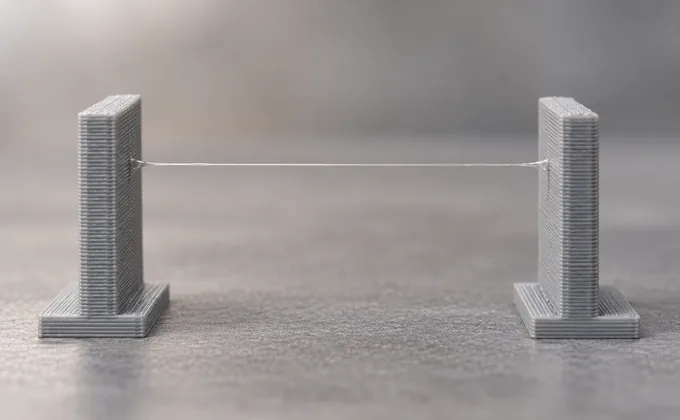
Пока головка печатает, сопло непрерывно выдавливает расплав. В холостом ходе давление остаётся, и из сопла вытекает капля: она тянется за головой, остывает и застывает нитью.
Диагностика по шагам: что проверять и в каком порядке
Порядок проверок важен: начав с ретракта, можно потратить вечер на подбор значения и не заметить, что дело было в перегретом или влажном пластике. Идём сверху вниз, меняя один параметр за раз.
Шаг 1. Температура сопла
Чаще всего нити даёт перегретое сопло: расплав становится текучее и подтекает при холостом ходе. Ориентир по окну производителя: для PLA это температуры сопла для PLA 200–225 °C, для PETG — 220–250 °C; ниже окна опускаться нельзя — начнутся щелчки экструдера и недоподача пластика. Дальше шагами по 5 °C вниз. PLA HS «ради скорости» не греют: будут нити и блёклый цвет.
Шаг 2. Ретракт: длина, скорость, давление
Ретракт в 3д печати — откат филамента: хотэнд тянет пластик назад, убирая расплав из сопла. Значение зависит от экструдера, материала и настройки. Для боуденовских принтеров в отраслевых обзорах называют 4–7 мм, для прямого привода — 0,5–2 мм. В нашей инструкции по PETG стартовая точка для direct-экструдера — 1–3 мм при 25–45 мм/с; это общая практика FDM, а не спецификация StarPlast. Двигайтесь по 0,5 мм: пробки — слишком длинный откат.
Шаг 3. Скорость перемещений и Z-hop
Чем быстрее голова едет по воздуху, тем меньше времени у расплава, чтобы застыть, и тем длиннее нить. Если нити идут только на длинных перемещениях, снизьте скорость холостых ходов. Второй инструмент — Z-hop: приподнять сопло на доли миллиметра, чтобы нить не прилипала к модели. Подъём увеличивает время печати и оставляет след на нижних поверхностях.
Шаг 4. Влажность филамента
Влага в пластике вкипает в горячем сопле: материал пенится, трещит и вытекает неконтролируемо. Отличить влажный пластик просто: печать щелкает, идут пузыри, поверхность мутная, а ровные нити без треска — это про ретракт и температуру. Режимы сушки — в гайде по сушке филамента PLA / PETG: PLA 40–45 °C, PETG 60–65 °C, по 4–6 часов, влажность после — до 0,02 %.
Шаг 5. Состояние сопла и хотэнда
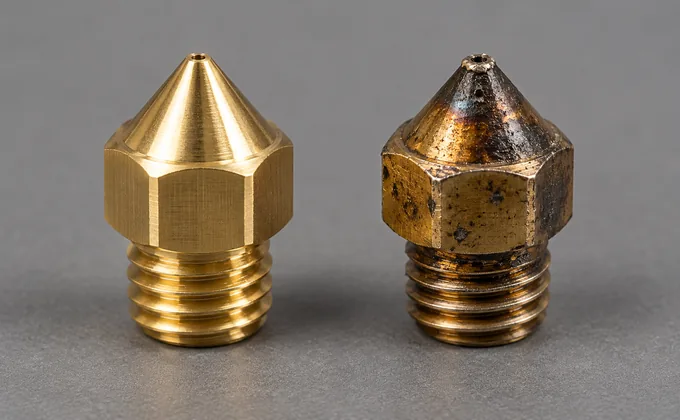
Если нити не ушли после температуры, обдува, ретракта и сушки, дело в железе. Зазубрина на сопле и нагар мешают расплаву выходить ровно: вместо капли выходит «шерстяной» комок, который тянется в нить. Снимите сопло и сравните конус и край отверстия с новым — на втором снимке разница видна.
Шаг 6. Обдув и охлаждение
Обдув делает расплав вязчее и уменьшает подтекание. Для PLA — 50–100 % обдува со второго слоя: первый слой без вентилятора, чтобы лучше прилип к столу. Для PETG — 30–60 % мощности: полный обдув ухудшает межслойную адгезию, на первом слое вентилятор выключают. PLA Standard рассчитан на 60–80 мм/с; нити на скорости — повод её снизить. Про первый слой — в материале о температуре стола для PLA.
Паутина по материалам: PLA, PETG и ABS
Порядок проверок для всех материалов одинаков — различается только настройка.
PLA: перегрев сопла и влажность
Паутина при 3д печати PLA складывается из двух причин: сопло чуть горячее нужного и пластик, успевший набрать влагу. Порядок такой: температура в окне 200–225 °C (подробнее — в материале про окна температур StarPlast PLA), обдув 50–100 % со второго слоя и только потом ретракт. Хранить при 18–25 °C и 30–50 % влажности.
PETG: текучий расплав
Паутина при 3д печати PETG чаще всего объясняется самим материалом: расплав довольно жидкий, и без отката он подтекает нитями. По инструкции StarPlast по PETG, это самый частый визуальный дефект материала. Порядок: температура 220–250 °C, затем обдув 30–60 %, и только потом ретракт. Все параметры — в статье PETG: настройки 3D-печати — температура, обдув, адгезия, ретракт.
ABS: справка для тех, кто печатает ABS сам
ABS в линейке StarPlast не представлен, поэтому этот раздел — общеотраслевая справка, а не рекомендация по нашему филаменту. Печатают ABS в закрытой камере с минимальным обдувом: при высокой температуре материал течёт, и нити встречаются чаще, чем у PLA. Режим сушки ABS: 80 °C, 4–6 часов, влажность не более 0,02 %.
| Материал | Из-за чего нити | С чего начать | Обдув |
| PLA | Перегрев, влажный филамент | 200–225 °C, затем ретракт | 50–100 % со 2-го слоя |
| PETG | Текучий расплав без отката | Температура, обдув, ретракт | 30–60 %, 1-й слой выкл. |
| ABS — справочно | Высокая температура печати | Ретракт, сушка 80 °C, камера | Минимальный |
Строка ABS — общеотраслевая справка: в линейке StarPlast ABS нет. Режим сушки ABS — из нашего гайда.
Чек-лист: 8 шагов за 10 минут
Короткий ответ на вопрос «как избавиться от паутины при 3д печати» — в порядке действий ниже. Чек-лист занимает десять минут плюс тестовые печати между шагами.
- Проверьте, что филамент сухой, а катушка не лежала открытой неделями.
- Снимите температуру сопла на 5 °C ниже текущей, не выходя за окно материала.
- Оставьте ретракт как есть, а обдув выведите на рекомендованный диапазон.
- Напечатайте короткую тестовую модель и посмотрите на зону холостых ходов.
- Если нити остались — увеличьте ретракт на 0,5 мм и повторите.
- Убедитесь, что скорость холостых ходов и Z-hop не завышены.
- Осмотрите сопло: заусенцы и нагар означают замену.
- Запишите, что помогло, — вернётесь к этому на следующей катушке.
Когда дело не в настройках: когда менять сопло
Сопло — расходник, и это нормальная причина, по которой нити не уходят. Менять его имеет смысл, если на конусе есть заусенцы или нагар, если после замены нити прекратились без правок в настройках, если в хотэнде видны подтёки расплава. Последний пункт — про хотэнд: нужна диагностика узла, а не замена сопла.
Обратная сторона: если сопло новое и чистое, а нити остались, замена не поможет — вернитесь к шагам 1–6. И не срезайте нити ножом на готовой детали: это след, а не причина. Сначала диагностика, потом фен.
Частые вопросы
Что выбрать и с чего начать
Начните с материала, который уже есть в работе: PLA проще в печати и быстрее прощает ошибки, PETG даёт детали, которые лучше держат удар и не требуют закрытой камеры. Если задача — функциональная деталь, посмотрите наш PETG филамент StarPlast; если нужна точная геометрия или прототип — PLA филамент StarPlast. О выборе между материалами — в статье PLA или PETG: что выбрать для 3D-печати, а если вы решаете, с чего начать, — в гайде выбрать филамент для 3D-принтера. Если деталь идёт с трещинами и коробится, посмотрите разбор: расслоение и коробление детали.
