Что такое недоэкструзия и щелчки экструдера
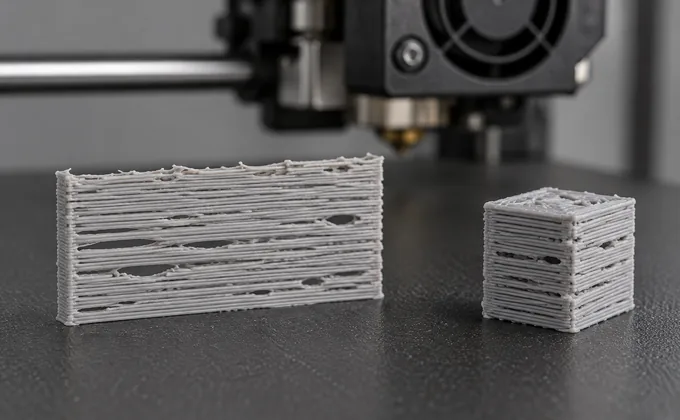
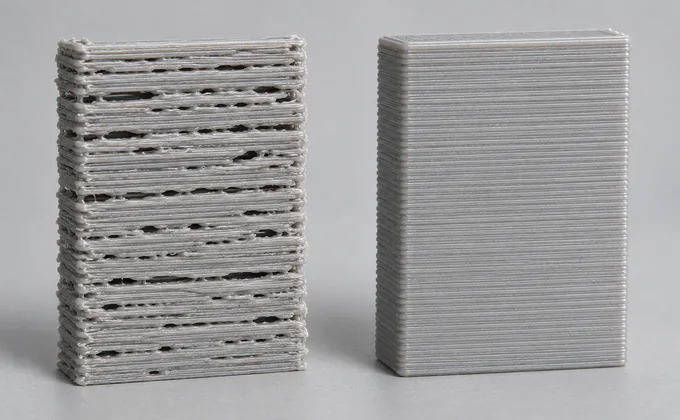
Недоэкструзия в 3D-печати — когда экструдер подаёт меньше пластика, чем нужно слою. Линия ложится тоньше расчётной, между слоями появляются щели, а в стенке — дыры и рыхлые участки. Прочность детали падает по этим пустотам.
Щелчки экструдера — звук шагового двигателя, который пропускает шаги: это недоподача пластика. Каждый щелчок означает: двигатель сдвинулся, а пруток не подался. Причин две: подавать нечего или подача уходит не туда — забито сопло, сбита калибровка, износ трубки.
На поверхности видно щели между линиями, рваный верх и отверстия в стенках. В момент щелчка деталь печатает тоньще, мотор гудит выше обычного.
Проверяйте узлы по порядку: температура и диаметр сопла, потом подача, затем горячий конец, качество филамента и его влажность. Порядок важнее количества настроек.
Диагностический pipeline: семь шагов
Начинайте с того, что проверяется за минуту, и заканчивайте тем, что требует разборки: иначе калибровка покажет неверный результат.
Шаг 1. Температура сопла
Холодное сопло не плавит филамент полностью. Двигатель упирается в сопротивление и пропускает шаги: пластик ложится тонко.
Ориентир по PLA у StarPlast — сопло 200–225 °C, подробнее в статье про температуру сопла для PLA. Ниже этого окна начинаются щелчки.
Шаг 2. Диаметр сопла и расход
Сколько пластика нужно слою, решает сопло. Для Ø 0,4 мм на star-plast.com опубликован ориентир 8–12 мм³/с при слое 0,16–0,24 мм и скорости 40–60 мм/с. Это общеотраслевая практика FDM, а не спецификация StarPlast.
Если сопло на принтере другого диаметра, чем в профиле, потока не хватает даже при верных настройках. Дыры в тонких стенках лечит смена сопла.
Шаг 3. Калибровка E-steps экструдера
E-steps — число микрошагов шагового двигателя на миллиметр подачи. В прошивке значение подстраивают так, чтобы команда «подать 100 мм» выдавала 100 мм прутка.
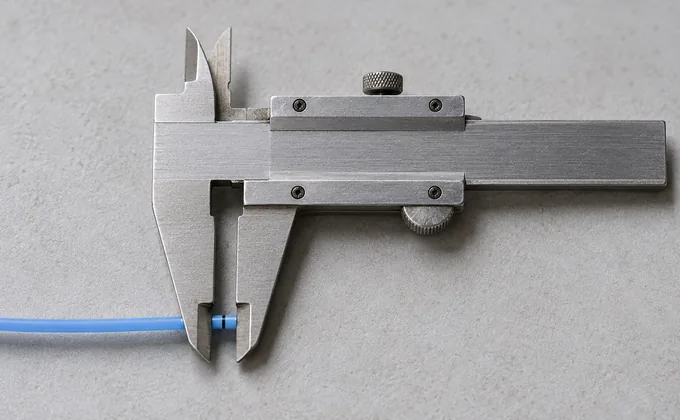
Отметьте на прутке 100 мм, подайте команду на 100 мм и измерьте фактическую длину. Меньше — шаги завышены, больше — занижены. Правят само значение E-steps.
Проверяют до правок слайсера: пока подача не совпадает с ожиданием прошивки, настройки считаются от ошибки.
Шаг 4. Flow rate / multiplier в слайсере
В слайсере есть отдельный коэффициент подачи — flow или extrusion multiplier. Он добавляется к настройкам.
Калибруют его на тестовой стенке: печатают деталь в один слой и смотрят на зазоры между линиями. Множитель двигают небольшими шагами.
Порядок важен. Сначала подача и температура, потом множитель. У PETG множитель держат в диапазоне 95–105 %.
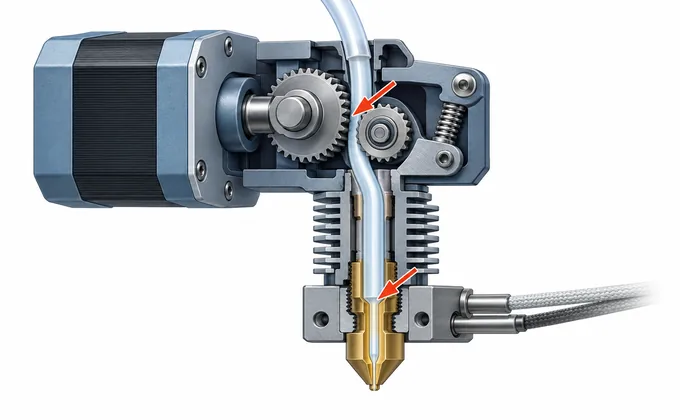
Шаг 5. PTFE-трубка и горячий конец
PTFE-трубка находится между экструдером и хотэндом и передаёт пруток в сопло нагретой. Размягчаясь, она даёт прутку скользить вместо того, чтобы толкать филамент.
Проверяют так: выдавите пруток рукой через хотэнд — он должен идти ровно. Трубку меняют планово.
Второе место в узле — сопло. Пробка даёт другой симптом: прерывистый поток, «сопли» на стенке, нагар на хотэнде. Это лечится чисткой.
Шаг 6. Качество филамента
Подача ломается и на стороне материала. Диаметр прутка в партии гуляет, и тогда откалиброванные шаги работают по другой длине. То же с заусенцами и ворсинками.
Вторая причина — петли и «гнездо птицы». Пруток задерживается на входе, подача идёт рывками, мотор щёлкает.
Проверка простая. Размотайте метр прутка и пропустите вручную через экструдер. Идёт с усилием — виноват материал.
Шаг 7. Влажность филамента
Влага в прутке кипит в хотэнде и рвёт поток. Признаки влажного филамента узнаваемы: треск в начале печати, пузыри в слоях, нити за соплом.
Отдельный случай — PETG: он тянет влагу быстрее других материалов, и открытая катушка набирает её за часы. Подробнее — в статье про сушку филамента.
Дальше: замените катушку на сухую. Если щелчки вернулись, сушите материал.
Per-material: PLA, PETG, ABS и композиты
Симптомы лечатся по-разово: PLA, PETG и композиты требуют разного подхода. Сравнение линеек — в статье PLA или PETG: что выбрать для 3D-печати.
PLA
PLA — основная линейка StarPlast: Standard, Silk и флуоресцентный. По данным каталога, сопло 200–225 °C, обдув 50–100 % со второго слоя — подробнее в статье про температуры печати PLA.
Недоэкструзия у PLA чаще заложена в материале: гуляющий диаметр прутка, холодное сопло. Основы — в статье PLA-филамент: что это и как печатать.
PETG
PETG — вторая линейка StarPlast: прозрачный, Silk и флуоресцентный варианты, сопло 220–250 °C. Множитель потока — 95–105 %.
При щелях множитель снижают на 1–2 %. Полный набор настроек — в статье PETG: настройки 3D-печати — температура, обдув, адгезия, ретракт. Главный риск для PETG — влага.
ABS и ASA
Линеек ABS и ASA у StarPlast нет: в каталоге только PLA, PLA HS и PETG. Ниже — отраслевые ориентиры для владельцев таких принтеров.
Окно у этих материалов выше: примерно 240–270 °C для сопла, ABS лучше печатать в закрытой камере. Главная проблема ABS — усадка и коробление детали.
Композиты и жёсткие материалы
Композиты с карбоном, нейлон и поликарбонат — отраслевая тема: в каталоге StarPlast их нет.
Усиленное сопло стирается абразивом, и диаметр перестаёт совпадать с профилем. Частая причина недоэкструзии у жёстких материалов — не настройки, а износ. Материал выбираете — обзор, как выбрать филамент для принтера.
Таблица симптомов: что проверить первым
| Симптом | Вероятная причина | Первый шаг |
| Щели между линиями | Сопло холоднее нужного | Поднять температуру сопла |
| Рваный верх детали | Потока не хватает на слой | Сверить расход и высоту слоя |
| Дыры в тонких стенках | Поток считается под другой Ø | Проверить диаметр сопла |
| Щелчки на всей печати | Двигатель пропускает шаги | Откалибровать E-steps |
| Щелчки в начале печати | Вода кипит в хотэнде | Проверить влажность филамента |
| Рывки после смены катушки | Катушка запутана | Осмотреть пруток и катушку |
Чек-лист быстрой диагностики за 15 минут
Пункты идут в том же порядке, что и шаги выше.
- Сверьте температуру сопла в слайсере и фактическую на хотэнде: значения должны совпадать.
- Убедитесь, что диаметр сопла в профиле совпадает с установленным.
- Отметьте 100 мм на прутке, подайте команду на 100 мм, измерьте длину: должно выйти 100 мм.
- Сравните расход с ориентиром для диаметра сопла и высоты слоя: большое отклонение — причина щелей.
- Прогоните пруток вручную через хотэнд: он должен идти ровно, без рывков.
- Осмотрите пруток на метре: диаметр ровный, заусенцев и ворсинок нет.
- Размотайте катушку: петель и «гнезда птицы» нет.
- Проверьте, сухой ли филамент: треска в начале печати нет.
Когда настройки не помогают
Если семь шагов пройдены, а деталь всё ещё рыхлая, настройки уже не помогут: дальше смотрят на узлы, которые настройке не поддаются. Отдельно разобрано: почему деталь расслаивается и коробится.
Износ шестерён экструдера. Зубья стираются, сцепление с прутком падает, идут щелчки. Износ сопла — та же картина: диаметр растёт, профиль слайсера перестаёт совпадать с реальностью. Забитый хотэнд зарастает нагаром. Это вопрос обслуживания и замены деталей.
Частые вопросы
См. также
Если после чек-листа деталь печатается рыхло, пройдите шаги 3 и 5 ещё раз, но уже на чистой катушке. Так отсекаются материал и влага. Соседний разбор: почему между деталями появляются нити и паутина.
Материалы StarPlast: купить PLA-филамент StarPlast и купить PETG-филамент StarPlast.
