Что такое деламинация и warping
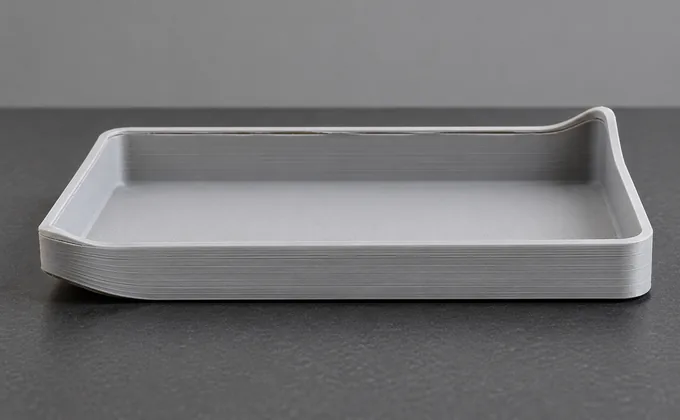
Расслоение при 3д печати — дефект, при котором слои теряют связь между собой: деталь разваливается по высоте, и по линии разрыва видно, что слой не сцепился с предыдущим. Коробление (warping) — другой дефект: слои держатся, но деталь изгибается, её углы отходят от платформы. Начинать надо с того, что вы видите, а не с того, что кажется вероятным. Оба дефекта объясняются одним и тем же: термоудар и остаточные напряжения при остывании.
- Деламинация: горизонтальная трещина идёт по всей высоте, слои видно раздельно, низ держится на столе.
- Расслоение в одном месте: трещина на свесе или там, где менялось направление печати.
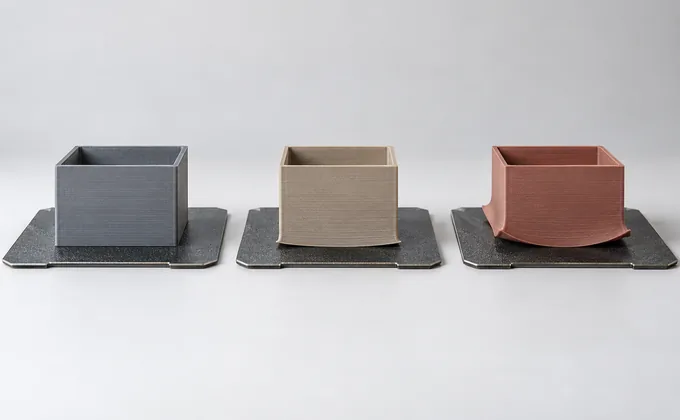
- Коробление: трещин нет, но края приподнялись, а углы отогнулись вверх — деталь выглядит лодочкой.
Как ведут себя материалы — таблица
Поведение пластика зависит от усадки при охлаждении и от чувствительности к перепаду температур. Общие ориентиры по печати собраны в температурном окне StarPlast PLA. Ориентиры в таблице — отраслевая практика печати этих материалов, а не спецификации StarPlast.
| Материал | Усадка и коробление | Ориентир печати (отраслевая практика, не спецификация StarPlast) |
| PLA | Усадка и коробление минимальны | сопло 215 °C, стол 60 °C |
| PETG | Практически не усаживается и не коробит | сопло 230 °C |
| ABS | Усадка после охлаждения, коэффициент около 1–2 % | сопло 255 °C |
| ASA | Значительное коробление из-за перепада температур | сопло 260 °C, стол 105/110 °C |
| PC | Требует высокой температуры печати и закрытой камеры | сопло 275 °C, стол 110/115 °C |
Диагностика по шагам: 7 шагов
Проверять параметры по одному и в определённом порядке быстрее, чем перебирать их наугад: так видно, что именно помогло. Меняйте один параметр за раз и печатайте тест.
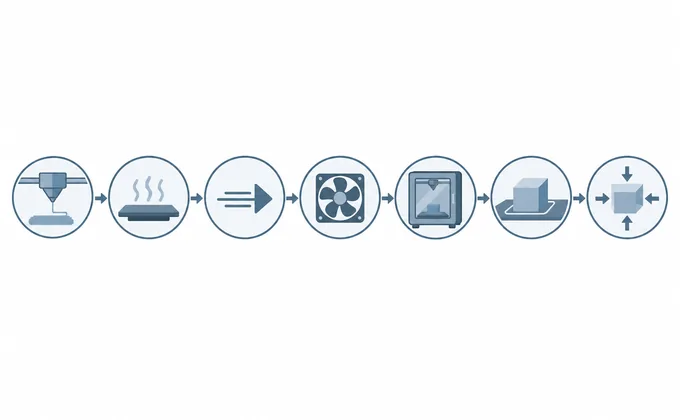
На схеме семь шагов печати идут слева направо: температура сопла, температура стола, скорость печати, обдув, закрытая камера, адгезия первого слоя, влажность и усадка. Ниже — те же семь шагов с пояснениями.
Иллюстрации сгенерированы ИИ и показывают типичные признаки дефектов, а не реальные испытания StarPlast.
Шаг 1. Температура сопла
Слишком горячее сопло перегревает верхний слой: тот не успевает остыть и спекается с предыдущим хуже нужного. Признак — глянцевая корочка. Холодное сопло даёт другую картину: пластик ложится рыхло, слои разделяются по всей высоте. Отдельно разобрана тема: недоэкструзия как причина щелей между слоями. Ориентир для PLA — температуры сопла для PLA.
Шаг 2. Температура стола
Низкая температура стола означает, что первый слой остывает раньше, чем сцепится: деталь отслаивается по краям, углы задираются, трещины идут вверх. Второй эффект — усадка: пластик сжимается, платформа держит его в плоскости, и деталь выгибает. Ориентир для PLA — температуры стола для PLA.
Шаг 3. Скорость печати
Быстрая печать оставляет предыдущему слою меньше времени на прогрев: холодный слой ложится на не прогретый, и контакт слабее. Отсюда симптом: трещины возникают там, где скорость выше, а на спокойных участках деталь держится. Помогает снижение скорости на внешних контурах и на переходах, где головка меняет направление.
Шаг 4. Обдув
Обдув снимает тепло со свесов и слоёв. Для PLA и PETG он полезен: свесы лучше держат форму. Но когда деталь коробит, обдув работает против вас — верхний слой остывает быстрее и усаживается сильнее. Для деталей, склонных к короблению, обдув снижают или отключают; небольшой обдув на уровне 10–20 % обычно допустим там, где коробят свесы.
Шаг 5. Закрытая камера
Закрытая камера с подогревом держит вокруг детали стабильную температуру: холодного воздуха, остужающего внешние стенки сильнее внутренних, нет. Для PLA и PETG камера обычно не нужна. Для ABS, ASA и PC она обязательна: эти материалы печатают при высокой температуре, и перепад между деталью и средой сам вызывает коробление.
Шаг 6. Адгезия к столу
Первый слой — фундамент: если он не прилип, вся конструкция отслаивается снизу и коробит дальше. Проверьте зазор между соплом и столом, плоскость стола и сетку: прилипание должно быть равномерным. Для крупных деталей добавьте brim или raft: они увеличивают площадь контакта. Адгезия PETG — в PETG: настройки 3D-печати.
Шаг 7. Влажность и усадка материала
Влага в гранулах вкипает в сопле: материал пенится, расплав теряет вязкость, слои ложатся неплотно. Отличить это от перегрева просто: печать трещит, поверхность мутная. Высушите филамент перед печатью — режимы для PLA и PETG в гайде по сушке филамента перед печатью. Второй фактор — усадка: без камеры накопленное напряжение выгибает крупную деталь.
По материалам: PLA / PETG / ABS / ASA / PC
Один и тот же дефект лечится по-разному в зависимости от пластика. Для ABS, ASA и PC это отраслевая справка: таких линеек у StarPlast нет, в ассортименте только PLA, PLA HS и PETG.
- PLA: усадка и коробление минимальны, слои сцепляются хорошо. Типичные причины проблем — перегретое сопло и влажный филамент, а не сам материал.
- PETG: практически не усаживается и не коробит, межслойная адгезия высокая. Если деталь рассыпается по слоям, проверяйте температуру и влажность — пластик тут обычно не причина.
- ABS: коробит сильно. Причина — усадка при охлаждении, коэффициент около 1–2 % (см. таблицу выше). Усадку и коробление уменьшают печатью в закрытой камере.
- ASA: коробление выражено сильнее, чем у ABS, и связано с перепадом температур между деталью и средой. Материал требует печати при повышенной температуре в камере.
- PC: печатают при высоких температурах и в закрытой камере. Для большой детали важны стабильный прогрев и медленное остывание.
Чек-лист быстрой диагностики
Десять минут у принтера — и понятно, куда копать. Идите по пунктам и отмечайте, что уже проверили.
- Первый слой лежит ровно, без щелей и смещений?
- Трещины идут по всей высоте или только в одном месте?
- Углы детали отогнуты, а слои целые?
- Температура сопла выше или ниже рекомендованного окна?
- Хватает ли температуры стола для первого слоя?
- Не печатаете ли вы слишком быстро на внешних контурах?
- Не переохлаждает ли деталь вентилятор?
- Филамент сухой, а вокруг принтера нет сквозняка?
Когда менять материал или добавить закрытую камеру
Когда настройки исчерпаны, подкручивать температуру дальше бесполезно: деталь коробит при любой комбинации. Отдельно проверьте условия в помещении — прохладный воздух усиливает коробление сильнее, чем помогают настройки сопла.
- Деталь большого объёма: PLA и PETG дают меньшую усадку, закрытая камера снимает перепад температур.
- Трещины не уходят после сушки филамента и снижения температуры сопла.
Часто задаваемые вопросы
Частые вопросы о деламинации и короблении — короткие ответы.
См. также
Если материал пока только выбираете, посмотрите PLA или PETG: что выбрать для 3D-печати и разбор выбрать филамент для принтера — там материалы сравнивают по задачам. Про другой частый дефект читайте отдельный разбор: паутина и нити между деталями.
В ассортименте StarPlast есть каталог PLA StarPlast, каталог высокоскоростного PLA StarPlast и каталог PETG StarPlast. Линеек ABS, ASA и PC нет — для них в статье только отраслевые ориентиры.
