Короткий ответ
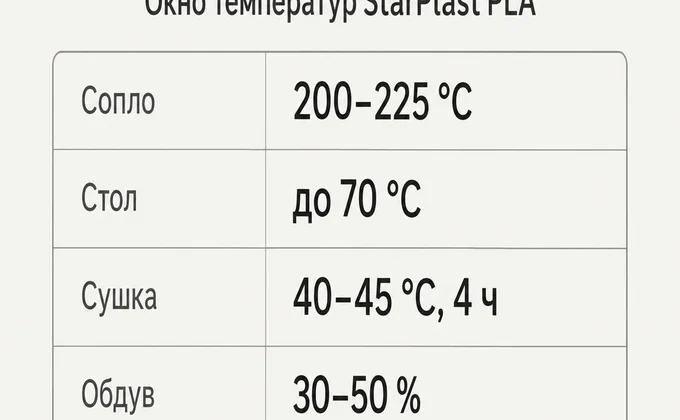
По каталогу Star Plast на катушке PLA стоят одни и те же числа для всех четырёх линеек: сопло 200–225 °C, стол до 70 °C, сушка 40–45 °C / 4 часа. Это рабочее окно, а не одно значение — внутри него вы подбираете конкретную температуру под свой принтер и обдув. Разберём, почему диапазон такой узкий, чем Standard, HS, Silk и флуоресцентный отличаются, и как за полчаса откалибровать число под свой стол.
Почему у PLA не одно число, а диапазон
PLA становится мягким при 55–60 °C — это температура стеклования. Печатают же его при 200+ °C: в этой зоне вязкость расплава достаточна, чтобы он выдавливался из сопла и сразу схватывался. Узкое окно 200–225 °C выбрано не случайно: нижняя граница — минимум, при котором расплав ещё течёт, верхняя — потолок, выше которого начинается термическая деградация.
Положение рабочей точки внутри окна зависит от скорости потока и калибровки PID. На медленной подаче (60–80 мм/с для Standard) хватает нижней половины; на быстрой (HS-модификация) сдвигайтесь ближе к верху. У бытовых принтеров реальная температура сопла плавает на ±5–10 °C от заявленной — поэтому производитель публикует диапазон, а не точку.
Окно температур StarPlast PLA
Окно для всех PLA-линеек одно и то же: сопло 200–225 °C, стол до 70 °C, сушка 40–45 °C / 4 часа. Таблица ниже — полный набор параметров и пояснение, когда от них отклоняться.
Все линейки: одно окно 200–225 °C
| Параметр | Значение от производителя | Когда отклоняться |
| Температура сопла | 200–225 °C | Выше при высоком flow (HS); ниже при медленной печати Standard и сильном обдуве |
| Температура стола | до 70 °C | Без подогрева на деталях до 100×100 мм² с PEI или стеклом |
| Сушка филамента | 40–45 °C, 4 часа | Только если катушка хранилась в открытом виде дольше двух недель или появились пузыри и треск |
| Обдув детали | 50–100 % со 2-го слоя | Silk и флуоресцентный — ближе к 100 %, Standard — 50–80 % |
| Скорость (Standard) | 60–80 мм/с | На первом слое опускать до 20 мм/с для адгезии |
| Скорость (HS) | поддерживает повышенные скорости потока (уточняйте в настройках слайсера) | HS-модификация рассчитана на быструю подачу; не поднимайте температуру «для скорости» |
Почему Standard, HS, Silk и флуоресцентный печатаются в одном окне
Температурное окно задаётся полимером, а не пигментом и не модификатором потока. Основа у всех линеек одна — PLA-смола одного класса. Пигмент Silk, УФ-добавка флуоресцентного и смазка потока HS влияют на другие свойства, но не сдвигают термопрофиль на десятки градусов. Если в сторонних источниках вы видите разные числа для разных финишей — это generic-рекомендации.
HS — про скорость, а не про температуру
HS-модификация поддерживает повышенные скорости потока (200+ мм/с против 60–80 у Standard). При переходе с Standard на HS поднимайте не температуру сопла, а параметры подачи: увеличьте flow rate, укоротите retraction, откалибруйте pressure advance. Температуру оставьте в окне 200–225 °C — иначе появятся нити и блёклый цвет.
Silk и флуоресцентный — про финиш, а не про температуру
PLA Silk даёт шелковистый блеск за счёт микро-шероховатости поверхности. При перегреве выше 230 °C эта структура сглаживается и блеск тускнеет. Флуоресцентный PLA содержит УФ-реактивный пигмент, который при перегреве выгорает. Для обеих линеек оптимально держать 210–215 °C и активный обдув 100 %.
Температура стола: до 70 °C или без подогрева?
Для PLA Star Plast подогрев стола не обязателен, но для части сценариев полезен. Стол нужен, если деталь больше 100×100 мм², вы печатаете PLA Silk с обдувом 100 %, у вас принтер без PEI-плёнки или первый слой не держится на чистом стекле — тогда 50–70 °C. Не нужен на деталях до 100×100 мм² с PEI или стеклом. Для стола подходят стекло с клеем (60 °C достаточно), PEI-плёнка (без клея), синий малярный скотч (3–5 печатей), магнитный стол со сменным PEI.
Адгезия первого слоя: высота 0,20–0,28 мм, скорость 20 мм/с, обдув 0 %, стол 60 °C. Если деталь отлипает по углам — поднимите стол на 5 °C или поставьте брим 5–8 мм.
Зачем сушить и когда
PLA гигроскопичен: тянет влагу из воздуха, и она превращается в микропузыри, нити и треск в экструдере. Подробный гайд — в «Как сушить филамент PLA и PETG».
Сушить не нужно, если катушка только что вскрыта и используется в течение двух недель. Сушить нужно, если катушка лежала в открытом виде больше двух недель или появились пузыри и нити при печати. Параметры — 40–45 °C, 4 часа — указаны производителем. Специализированная сушилка держит 40–45 °C стабильно, бытовая духовка — нет: реальная температура в ней плавает на ±15–20 °C.
Температурная башня своими руками
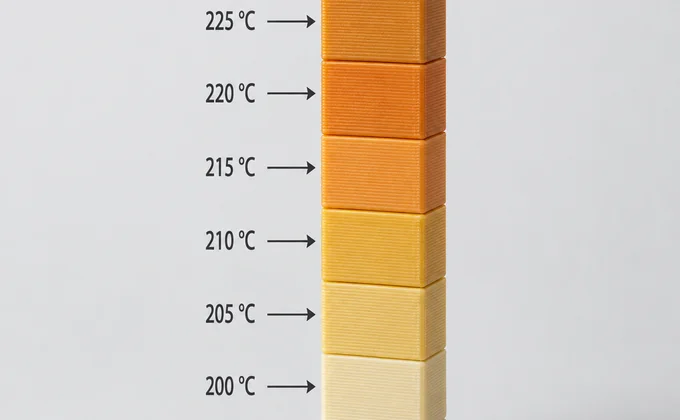
Температурная башня — это вертикальная модель, где каждый сегмент печатается при своей температуре с шагом ±5 °C (например, 195-200-205-210-215-220-225-230). Модели лежат в свободном доступе на Thingiverse и Printables. Запустив башню один раз, вы получаете наглядное сравнение качества поверхности и межслойной адгезии по всему окну сразу.
Оптимальная температура — место, где качество поверхности и межслойная адгезия максимальны одновременно. Для большинства принтеров с PLA Star Plast это середина окна — 210–215 °C. При 195–200 °C слои плохо сплавляются и деталь хрупкая; при 220–230 °C и выше появляются нити, капли и блёклый цвет.
Частые ошибки по температуре PLA
«Задать сопло 240 °C, чтобы лучше липло» — перегрев. PLA при 240 °C теряет вязкость, нитит, плывёт по размерам. Проблему адгезии решают настройкой стола.
«Печатать PLA как ABS, со столом 100 °C» — лишнее. Для Standard 100 °C перебор, а для Silk и Matte такой нагрев испортит финиш. 60–70 °C достаточно.
«Не сушить после вскрытия упаковки» — пропуск шага. PLA в открытой катушке за две-три недели набирает влагу. Сушка 40–45 °C / 4 часа решает это.
«Мешать профили от разных катушек» — нельзя. У каждого производителя и линейки свой рецепт. Если перешли с одной катушки на другую, откалибруйте заново. Полный гайд по PLA — в «PLA-филамент: что это, как печатать, какие настройки».
Чек-лист перед печатью: сопло 200–225 °C (середина 210–215 °C), стол 60 °C или без подогрева на малых деталях с PEI, обдув 0 % на первом слое и 50–100 % со 2-го, скорость 60–80 мм/с для Standard, первый слой 0,20–0,28 мм на 20 мм/с, профиль слайсера под текущую линейку.
Что выбрать в каталоге Star Plast
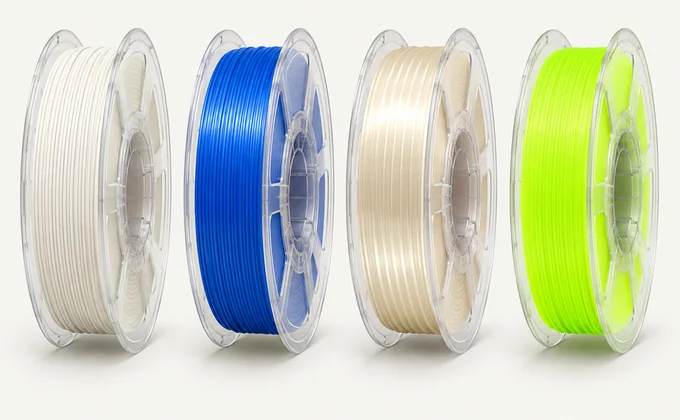
Все четыре линейки печатаются в одном окне, но подходят под разные задачи. Если выбираете между PLA и PETG, откройте «PLA или PETG — что выбрать». По настройкам PETG есть отдельный материал.
- PLA Standard — базовая линейка для прототипов, корпусов и учебных моделей. 60–80 мм/с, обдув 50–80 %. Каталог PLA Star Plast.
- PLA HS — High Speed-модификация для сокращения времени печати. Температура та же; выигрыш в потоке и калибровке. Каталог PLA HS.
- PLA Silk — шелковистый блеск, гладкая поверхность. Держите 210–215 °C и активный обдув. Каталог PLA Silk.
- PLA флуоресцентный — светится под ультрафиолетом, подходит для декора и меток. Любит середину окна, не любит перегрев. Каталог флуоресцентного PLA.