PETG — полиэтилентерефталат-гликоль, аморфный сополиэстер. По сравнению с PLA он прочнее на изгиб и удар, лучше держит нагрев (температура стеклования около 80 °C), не боится бытовой химии. Расплав у него вязкий, поэтому коридор настроек уже, чем у PLA: нужны аккуратный ретракт и умеренный обдув. Универсального профиля нет — ниже разберём принципы. Сравнение двух пластиков — в сравнении PLA и PETG.
Температурный режим: сопло и стол
Для PETG сопло обычно выставляют в коридоре 220–250 °C, стол — 70–85 °C. Это публичная отправная точка для большинства FDM-принтеров, а не готовый рецепт. Реальное значение зависит от вашего принтера, диаметра сопла и текущей влажности филамента.
Особенности линеек StarPlast
В каталоге PETG StarPlast три основные группы, у каждой свои нюансы. Точные диапазоны — на странице катушки.
- PETG прозрачный (813) — высокая прозрачность, чувствителен к перегреву: держите нижней границы коридора сопла и не увлекайтесь обдувом.
- PETG Silk (815) — декоративный шёлковый блеск, настройки как у обычного PETG, но температуру лучше держать ближе к верхней границе для гладкой поверхности.
- PETG флуоресцентный (809) — ночные светильники и декор; из-за пигмента вязкость чуть выше, сопло — к верхней границе коридора.
Это публичная отправная точка. Точные значения для конкретной катушки смотрите в её карточке — у StarPlast они указаны отдельно для каждой позиции.
Как подобрать температуру под свой принтер
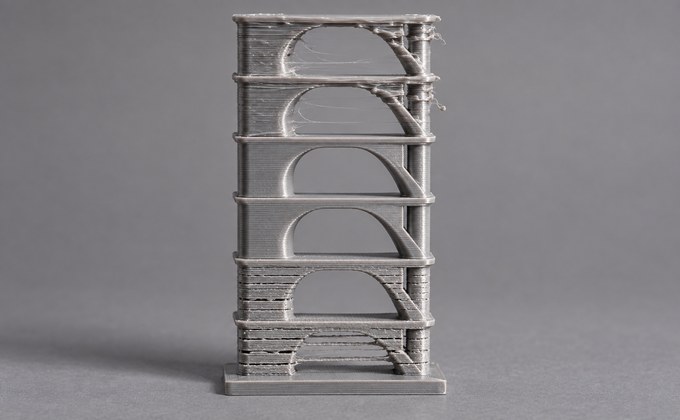
Надёжный способ — температурная башня: модель с секциями по 5 °C. Смотрите на межслойную адгезию, подтекание с сопла и «слюни». Секция, где деталь плотная и нитей минимум, — ваша рабочая температура. Метод работает на любом FDM-принтере с регулируемой температурой сопла и стола.
Скорость печати и обдув
PETG не любит, когда его торопят. Скорость — 40–60 мм/с для основной печати; внешние стенки и мелкие детали лучше снижать до 25–35 мм/с. Быстрее — прочность поперёк слоёв падает, появляются «слюни» и недоэкструзия.
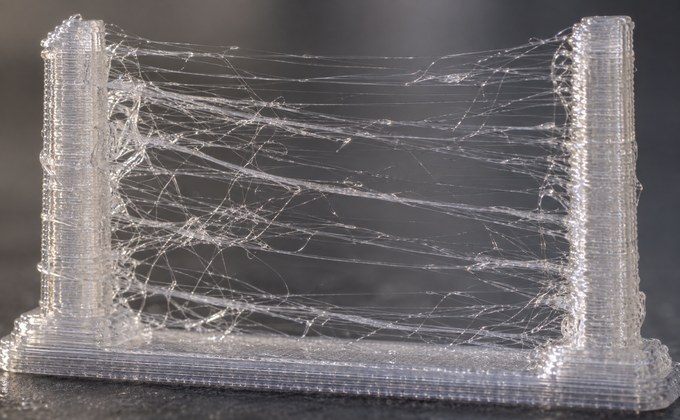
Обдув для PETG — отдельная тема. Слишком сильный поток охлаждает деталь слишком быстро: слои плохо сплавляются, появляется деламинация. Слишком слабый — поверхность «плывёт», нити тянутся между стенками. Рабочая зона для большинства катушек — 30–50 %. Прозрачный и Silk PETG любят чуть меньший обдув (20–35 %), флуоресцентный — стандартный. Это публичная отправная точка; точное значение зависит от конкретного пластика и геометрии модели.
Ретракт и поток
PETG даёт длинные нити, если ретракт настроен слабо. Универсальных цифр нет — стартуйте с 1–3 мм при direct-экструдере и 3–6 мм при Bowden. Скорость ретракта — 30–50 мм/с, подбирайте под свой экструдер. Если нити уходят, увеличивайте ретракт короткими шагами; если появляется недоэкструзия — снижайте.
Поток (flow / multiplier) для PETG обычно 95–105 %. Если стенки «заваливаются» или видны щели между линиями — снижайте поток на 1–2 %. Если поверхность шершавая и с пере-экструзией — поднимайте.
Адгезия первого слоя
PETG схватывается со многими поверхностями, но иногда слишком сильно — деталь не отделить без повреждений. Подходящая отправная точка:
- Стол — 70–85 °C (то же, что для основной печати).
- Зазор первого слоя — 0,1–0,2 мм (калибруется babysteps / бумажным тестом A4).
- Поверхность стола — гладкое стекло или PEI; на текстурированной поверхности адгезия выше.
- Клей-карандаш — по желанию; на PEI часто хватает чистого изопропила.
Если деталь «прилипает намертво» и стол идёт вместе с ней — снижайте температуру стола на 5 °C и пробуйте отделить после остывания до 30 °C. Не отдирайте горячую деталь — повредите покрытие стола.
Сушка PETG
PETG гигроскопичен: открытая катушка за несколько часов набирает 0,02–0,05 % влаги, и на печати это видно — пузыри, треск, белёсые «слюни», нити. Если катушка стояла открытой больше суток, перед печатью стоит просушить.
Режим сушки для PETG StarPlast
Рабочая отправная точка — 60 °C / 4 часа в сушилке с циркуляцией воздуха (конвективная или с вентилятором). Это публичная стартовая точка, не жёсткая спецификация. Точные режимы для каждой катушки — в её карточке и на упаковке.
Для сушки подходят специализированные сушилки для филамента (сухой шкаф, dry box с нагревом), обычная духовка с термостатом (если она показывает точные °C и не «прыгает» ±10 °C), либо сушилка для овощей с регулировкой температуры. Важно: температура выше 70 °C для PETG не нужна — это рабочая норма FDM, спецификацией StarPlast не является. Выше 70 °C лучше не поднимать — расплав слипается внутри катушки.
Хранение после сушки
Просушенная катушка сразу попадает в герметичный контейнер или вакуумный пакет с силикагелем. Оптимальная температура хранения — 18–25 °C, без резких перепадов. Для регулярной печати в сухом помещении достаточно dry box; для длительного хранения надёжнее вакуумный пакет с силикагелем.
Типичные проблемы и фиксы
| Симптом | Что проверить | Фикс |
| Межслойная щель | Температура, обдув | Поднять температуру на 5 °C, снизить обдув |
| Нити между элементами | Ретракт, температура, обдув | Увеличить ретракт, снизить температуру |
| Деламинация | Температура стола, обдув | Поднять температуру стола, обдув до 30–50 % |
| Пузыри и треск | Влажность филамента | Просушить катушку (60 °C / 4 ч для 809) |
| Деталь отклеивается | Зазор первого слоя | Откалибровать babysteps, добавить клей-карандаш |
Частые вопросы
Что взять в каталог
- PETG прозрачный (813) — для прозрачных корпусов и светильников.
- PETG Silk (815) — для декоративных деталей с шёлковым блеском.
- PETG флуоресцентный (809) — для светящегося в UV декора.
PETG — практичный компромисс между простотой PLA и прочностью ABS. С правильными настройками печатать им просто, а детали выходят прочными и стойкими к бытовой химии. Если остались вопросы по конкретной катушке — карточка товара в каталоге PETG содержит рекомендованные режимы именно для неё.
