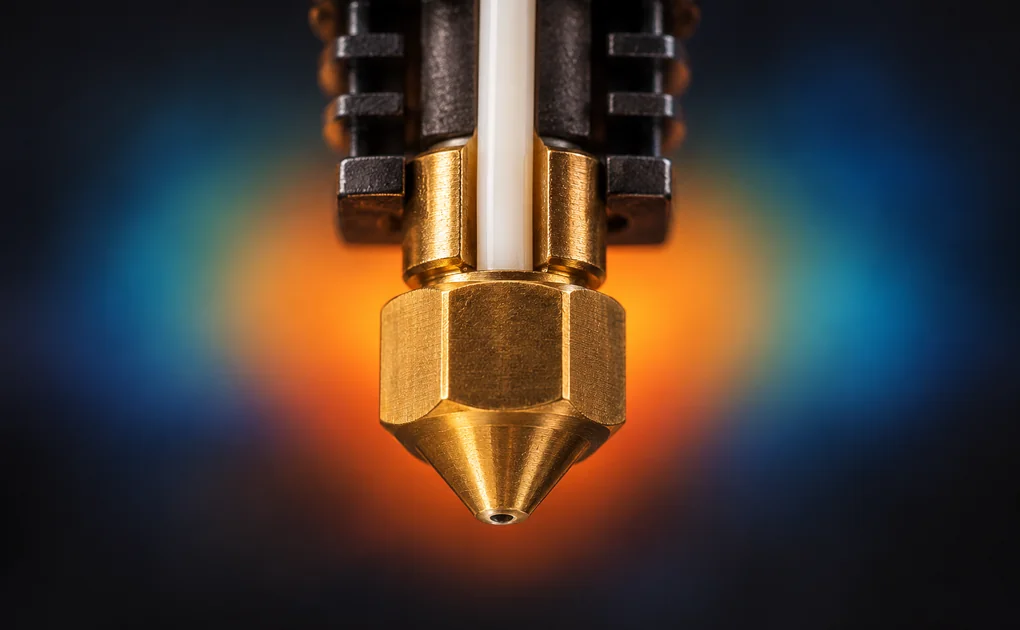
Для большинства PLA-филамента окно температуры сопла лежит в диапазоне 195–220 °C. Стартовать можно с 200–210 °C, а дальше уточнять под конкретную катушку, принтер и состояние филамента. Точное окно для каждой катушки производитель указывает в TDS на коробке — у разных линеек свои добавки и своя молекулярная масса.
Эта статья — про сопло. Температура стола для PLA живёт в отдельном материале, общая настройка PLA (bed, скорость, обдув, ошибки) — в все настройки PLA → основная статья. Здесь разберём только узкий вопрос: какое окно выставить, как на него влияет влажность, и как проверить выбор температурной башней.
Окна температур сопла: общее и по 4 линейкам StarPlast
У StarPlast четыре PLA-линейки, и у них разные требования к соплу. Standard, HS, Silk и флуоресцентный отличаются по добавкам и по тому, как поведёт себя расплав. Универсального «одного числа» нет: есть общее безопасное окно 195–220 °C, в которое укладываются все четыре, и стартовая точка для каждой линейки, от которой начинают калибровку.
В таблице ниже — стартовые ориентиры. Это не «идеальная температура», а точка, от которой поднимают или опускают сопло. Финальное окно под принтер уточняют температурной башней (см. ниже) и сверяются с TDS на катушку.
| Линейка StarPlast | Общее окно сопла | Стартовая точка | На что обратить внимание |
| Standard | 195–215 °C | 205 °C | Обычный PLA без специальных добавок; печатается в широком окне |
| HS (высокоскоростной) | 220–260 °C | 230 °C | Под высокий поток (flow) — больше термической энергии на единицу длины прутка |
| Silk | 200–220 °C | 210 °C | Узкое окно ±5 °C; выше — теряется шелковистый блеск из-за рекристаллизации поверхности |
| Флуоресцентный | 195–210 °C | 200 °C | Базовое PLA-окно; специальных требований к высокой температуре нет |
Эти цифры — производственный ориентир StarPlast. Точные значения для конкретной партии могут отличаться на пару градусов, поэтому калибровка под ваш принтер всё равно нужна. Полная настройка PLA с разбором скорости, обдува и ретракта — в все настройки PLA → основная статья.
Температуру стола и связку «сопло + стол + адгезия первого слоя» здесь не дублируем — это разобрано в статье температура стола для PLA → отдельный материал.
Как влияет влажность PLA на температуру сопла
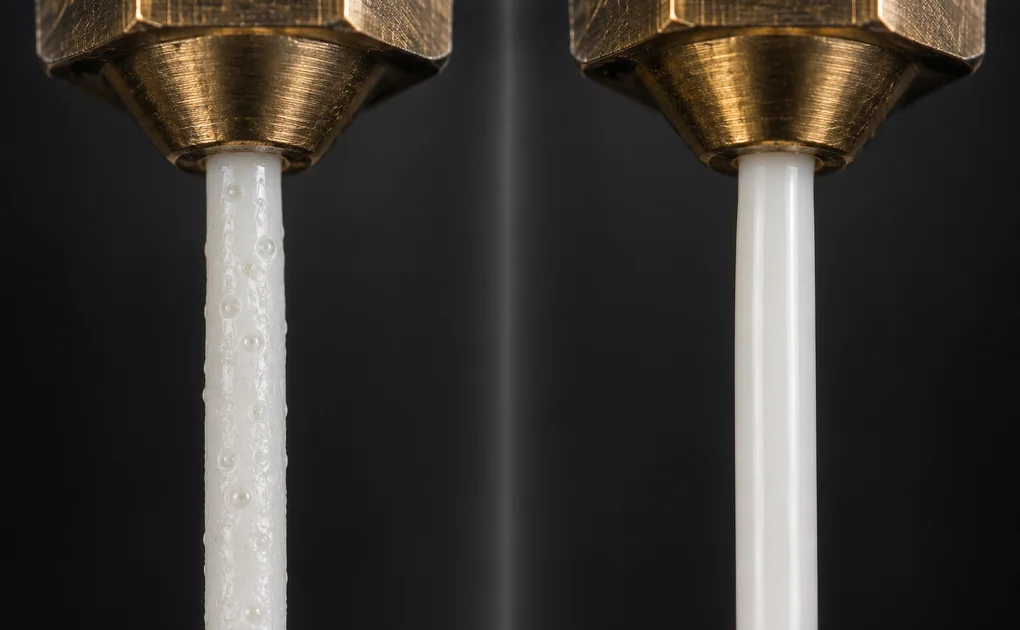
PLA — гигроскопичный материал. Катушка, которая постояла открытой пару недель, впитывает влагу из воздуха. Во время печати эта влага превращается в пар внутри сопла, и появляются симптомы: щелчки в экструдере и пузыри на поверхности. Компенсировать можно подъёмом температуры сопла на 5–10 °C выше стартовой точки: больше тепла быстрее выгоняет влагу из зоны плавления и стабилизирует поток.
Но повышение температуры только маскирует проблему. Если катушка отсырела, сушите её. Для PLA StarPlast рабочий режим сушки — 60 °C / 4–6 часов в сушильном шкафу или dry-box с подогревом, до остаточной влажности ≤0.02%. После правильной сушки окно возвращается к стартовой точке из таблицы, печать снова стабильна. Подробно про режимы сушки PLA и PETG — в статье как сушить филамент перед печатью.
Храните катушку закрытой, с силикагелем или в вакуумном пакете с влагопоглотителем. Если печатаете не каждый день, держите открытую катушку в dry-box, а не «на полке у окна».
Калибровка температурной башней под конкретный принтер
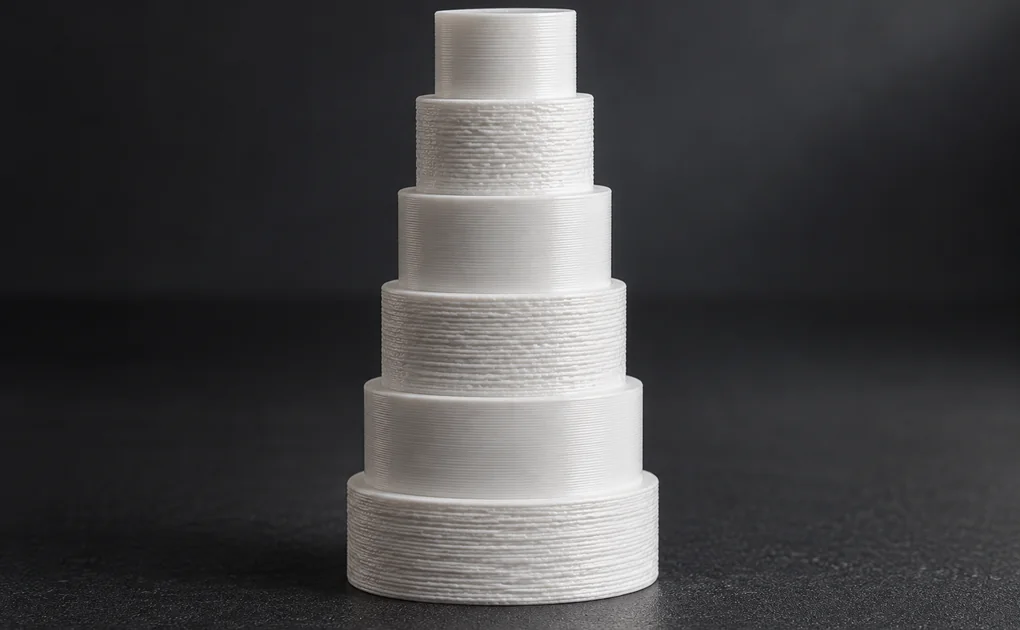
Таблица выше — отправная точка. Реальное окно под ваш принтер отличается на пару градусов из-за особенностей нагревателя, длины хотенда и диаметра сопла. Для точной настройки используют температурную башню — простой тест, который печатает несколько копий одной модели на разной температуре через ступенчатую смену по высоте.
Пошагово:
- Скачайте модель температурной башни (много бесплатных вариантов для PLA в диапазоне 190–230 °C с шагом 5 °C). Любой слайсер печатает один файл с разной температурой по этажам через команды смены слоя.
- Запустите печать с температурой 190 °C на первом этаже и автоматическим повышением на +5 °C каждый следующий этаж, до 230 °C на верхнем.
- После печати осмотрите каждый этаж. Ищите: чистоту межслойной адгезии (расслоение = слишком низко), stringing и «сопливость» (избыток нитей = слишком высоко), равномерность поверхности.
- Лучший этаж — там, где слои держатся крепко, нитей минимум, поверхность гладкая. Это и есть ваше реальное окно. Ставьте эту температуру как основную, дальше можно ±2–5 °C вокруг неё.
Одной башни обычно достаточно. Если меняете принтер, сопло или переходите на новую партию катушки — повторите калибровку. Это занимает 30–40 минут и закрывает вопрос «почему слои не держатся».
Частые ошибки при выборе температуры сопла для PLA
- Слишком низкая температура. Слои плохо сплавляются, деталь расслаивается руками, заполнение отходит от стенок. Лечится повышением на 5–10 °C и повторной башней.
- Слишком высокая температура. Stringing (тонкие нити между элементами), запах при печати, «сопливость» свесов, усадка больших деталей. Лечится понижением на 5 °C, проверкой ретракта и обдува.
- Игнорирование типа катушки. PLA HS на Standard-окне (около 205 °C) часто даёт under-extrusion и слабую межслойку: материал рассчитан на больший поток и требует больше тепла. Для Silk окно узкое, и выход за +5 °C убивает шелковистый блеск.
- Печать без учёта влажности. Симптомы (щелчки, пузыри) лечат «поднятием температуры», а не сушкой. В итоге печать идёт на 230 °C, и поверхность портится. Сначала сушка, потом окно.
- Калибровка «на глаз» без башни. «Поставил 210, вроде печатает — значит, ок». Без башни вы не знаете, печатаете на 195 с трудом или на 220 с избытком. Башня занимает меньше часа.
Что выбрать в каталоге Star Plast
Если вы только подбираете катушку под задачу — посмотрите каталог PLA-филамента StarPlast. Там все четыре линейки (Standard, HS, Silk, флуоресцентный), разные цвета и фасовки. Под конкретную задачу (визуальный прототип, декоративная деталь, скоростная печать) выбирайте линейку, а температуру сопла под неё уточняйте по таблице выше и калибруйте башней.
Частые вопросы
Связанные материалы
- Все настройки PLA → основная статья — hub по настройке PLA: bed, скорость, обдув, ошибки.
- Температура стола для PLA — про bed и адгезию первого слоя.
- Как сушить филамент перед печатью — режимы сушки PLA и PETG.
- PLA или PETG — что выбрать — если выбираете между материалами.
- PLA-филамент StarPlast — общий обзор — что такое PLA и как с ним работать.
- Каталог PLA-филамента StarPlast — все линейки, цвета и фасовки.
