PLA — один из самых «прощающих» филаментов. Для него часто хватает комнатной температуры стола, а подогрев до ~60 °C помогает в нескольких конкретных случаях: большая деталь, PLA Silk, чуть влажная катушка. Ниже разберём, когда стол нужен, какую температуру задать для разных линеек StarPlast и какая поверхность работает с PLA стабильнее всего. Полная картина по соплу и обдуву — в полной настройке PLA → здесь.
Можно ли печатать PLA на холодном столе
Короткий ответ: да, и это нормальный режим для PLA. Усадка PLA при печати около 0.3–0.5%, против ~0.8% у ABS. Меньше усадка, меньше термического напряжения между нижним слоем и остывающей деталью, меньше сил, которые отрывают деталь от стола. Поэтому нагрев стола для PLA компенсирует не усадку (как у ABS или нейлона), а решает другие задачи: адгезию первого слоя и стабильность большой детали. На бытовом принтере без подогрева PLA печатается без проблем: мелкие детали, тестовые кубики, прототипы. Сравнение с PETG, для которого стол 70–85 °C это базовый режим, в PETG-настройках печати.
Когда стол всё-таки нужен
Есть три сценария, где подогрев до ~60 °C ощутимо помогает:
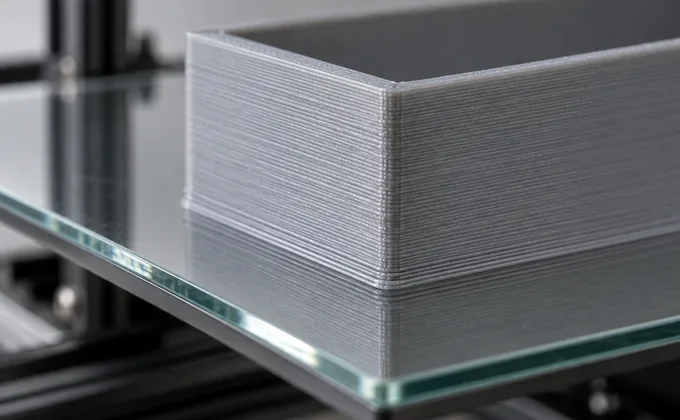
- Большая деталь. Деталь 150+ мм остывает неравномерно: центр ещё тёплый, углы уже холодные. Перепад создаёт локальное коробление. Тёплый стол выравнивает градиент.
- PLA Silk. Шелковистый финиш любит медленную кристаллизацию, и 60 °C дольше удерживают верхние слои тёплыми. Блеск получается ровнее, без матовых разводов.
- Влажный филамент. Если катушка стояла открытой пару недель, первый слой пузырится даже на хорошей поверхности. Тёплый стол подсушивает место контакта. Подробнее в сушке филамента перед печатью.
Какую температуру задать
Ниже окна по линейкам StarPlast. Цифры отправные, точные значения подбирают под принтер и катушку.
| Линейка | Окно стола | Когда выбирать |
| PLA Standard | комнатная или ~60 °C | мелкие и средние детали, прототипы, печать без подогрева |
| PLA HS (high speed) | 60–70 °C | высокопроизводительная печать; точное окно для HS StarPlast в публичных материалах не зафиксировано |
| PLA флуоресцентный | 50–60 °C | детали со светящимся пигментом; материал менее термостабилен, перегрев тушит свечение |
| PLA Silk | ~60 °C | детали с шелковистым блеском; производители филамента рекомендуют 60 °C для Silk-финиша, точная StarPlast-валидация не публиковалась |
Если коротко: для Standard начните с комнатной и поднимите до 60 °C, только если углы «вильнут». Для Silk сразу ставьте 60 °C, это базовый режим линейки. Для HS и флуоресцентного держитесь нижней границы окна, лишние °C идут во вред. Сопло, обдув и ретракт для всех линеек в полной настройке PLA → здесь.
PLA Silk — почему 60 °C
У PLA Silk изменённая кристаллическая структура: добавки снижают кристалличность, и поверхность дольше остаётся «жидкой» по блеску. При 60 °C на столе верхние слои остывают медленнее, чем на холодной поверхности, поэтому блеск получается равномерным, без матовых пятен. Дополнительный эффект: снижение warping на больших Silk-деталях, тёплый стол сглаживает градиент между первым и последним слоем.
Типы поверхности стола под PLA
PLA одинаково хорошо ложится на стекло и PEI, разница в обслуживании.
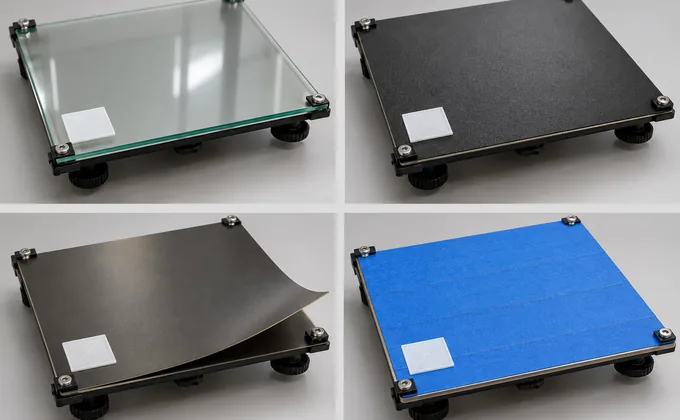
Стекло
Гладкое боросиликатное стекло: самый доступный вариант. PLA на чистом стекле держится, пока поверхность обезжирена (изопропиловый спирт, не бытовая химия). Если деталь «тянет» за собой стекло при снятии, переходите на PEI. Дальше бороться со стеклом дороже, чем наклеить плёнку.
PEI-плёнка
Гладкий PEI: сухая печать без клея и скотча. Держит PLA крепко, отрывается с усилием. Текстурированный PEI даёт «матовую» нижнюю сторону: для декоративных деталей минус, для функциональных плюс (нижний слой не скользит). На PLA текстура PEI работает мягче, чем на PETG.
Магнитный стол
Магнитный PEI-лист на стальной подложке: тот же PEI, только съёмный. Удобно гнуть и снимать деталь вне принтера. На FDM-принтерах с 4-пружинным столом это самый практичный апгрейд.
Синий (малярный) скотч
Малярный скотч: классика для PLA на стекле. Абсорбирующая поверхность даёт чуть больше «схватывания», и если стол неровный, скотч компенсирует мелкие перепады. Минус: скотч изнашивается за 5–10 печатей. При ежедневной печати PEI дешевле в эксплуатации.
Первый слой: как настроить зазор и скорость
Первый слой это 80% успеха адгезии. Даже идеальная температура и поверхность не спасут, если сопло «висит» над столом и линия кладётся круглой.
Зазор
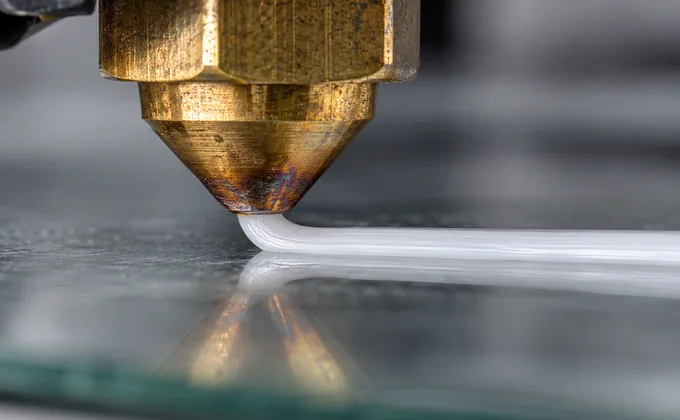
Правильный зазор: когда линия равномерно прижимается к столу и слегка «размазывается» в стороны, но не разрывается. Слишком близко, линия прозрачная, деталь сложно снять. Слишком высоко, линия круглая и плохо держится. Надёжный способ: бумажный тест. Лист обычной бумаги двигается под соплом с лёгким трением, без складок. После прогрева стола повторите: металл расширяется.
Скорость 20 мм/с
Первый слой около 20 мм/с, даже если остальная деталь идёт на 60 мм/с. Медленная подача даёт пластику время вдавиться в поверхность, особенно на стекле и скотче. В программе слайсера этот параметр называется «Initial Layer Speed», не путайте с общей скоростью.
Клей-карандаш и синий скотч — когда помогают
На стекле без покрытия клей-карандаш служит «жертвенным» слоем между деталью и стеклом. После печати деталь отрывается от клея, стекло остаётся чистым, клей смывается водой. На PEI клей не нужен: он забивает текстуру плёнки и снижает её ресурс.
Частые проблемы и решения
Отлипает угол
Классика на больших деталях. Три шага по порядку: поднимите температуру стола на 5 °C (до 60–65 °C), заклейте угол малярным скотчем на столе, снизьте обдув с 100% до 50% на первых 3–5 слоях. Если не помогло, отключите обдув на первые 3 слоя полностью. PLA переживёт.
Деталь «ведёт» на столе
Углы ушли вверх, плоскость стала «лодочкой», это усадка верхних слоёв. Способы: поднять температуру стола до верхней границы окна, добавить «Brim» 5–8 мм в слайсере, выровнять обдув (без вентилятора деталь остывает равномернее, но поверхность будет матовой). На стекле помогает тонкий слой клея-карандаша.
Следы от сопла на стекле
Сопло «чиркает» по стеклу, зазор слишком маленький. Линия получается прозрачной, рядом царапины. Поднимите сопло на 0.05 мм бумажным тестом и повторите первый слой. Если царапины не уходят, на стекле остался клей. Обезжирьте изопропилом и насухо протрите.
Что почитать дальше
- Полная настройка PLA: сопло, обдув, ретракт → здесь — основная статья кластера, куда эта страница ведёт по bed-вопросам.
- PLA-филамент: что это и какие у него линейки — обзор материала, линейек Standard / HS / Silk / флуоресцентный и общих принципов печати.
- Сушка филамента перед печатью — когда катушка впитала влагу и первый слой пузырится.
- PLA vs PETG — что выбрать — если сравниваете материалы, а не настраиваете конкретный.
Частые вопросы
Иллюстрации в статье подготовлены для материала и не являются фотографиями тестов StarPlast.
